O que é capacidade produtiva
Capacidade produtiva é a quantidade de peças que uma máquina consegue fazer num período. Ela responde a pergunta que o PCP faz todo dia: cabe esse pedido nesta semana?
A conta parece simples, mas costuma ser feita com números otimistas. O resultado é a data prometida que não fecha.
A conta, passo a passo
- Tempo do período: horas dos turnos em que a máquina pode produzir. Ex.: 2 turnos de 8 h = 16 h por dia.
- Tempo disponível: desconte pausas e paradas programadas (refeição, manutenção preventiva, reunião). Ex.: 16 h − 1 h = 15 h = 900 min.
- Tempo de ciclo: quanto tempo a máquina leva para fazer um ciclo daquela peça. Ex.: 30 s.
- Peças por ciclo: num molde de 4 cavidades, cada ciclo produz 4 peças.
- Capacidade teórica: tempo disponível ÷ ciclo × peças por ciclo. Ex.: 900 min × 60 ÷ 30 s × 4 = 7.200 peças por dia.
- Capacidade real: multiplique pela eficiência que a máquina realmente tem. Com OEE de 75%, ficam 5.400 peças por dia.
A diferença entre 7.200 e 5.400 peças não é teoria: são paradas, setups, ritmo e refugo que já acontecem na sua fábrica.
Teórica, disponível e real
| Capacidade | O que considera | Para que serve |
|---|---|---|
| Teórica | 24 h por dia no ciclo ideal | Limite máximo, quase nunca usado |
| Disponível | Turnos e paradas programadas | Base do planejamento |
| Real | Disponível × eficiência medida | Prometer prazo ao cliente |
Erros comuns
- Usar a capacidade teórica para prometer prazo. O pedido entra na fila como se a máquina nunca parasse.
- Esquecer o setup. Cada troca de produto consome capacidade. Com muitas trocas curtas, a perda é grande.
- Ignorar o gargalo. De nada adianta sobrar capacidade numa máquina se a seguinte está cheia.
- Eficiência chutada. Sem medir, a fábrica costuma estimar uma eficiência maior do que a real.
Como usar no PCP
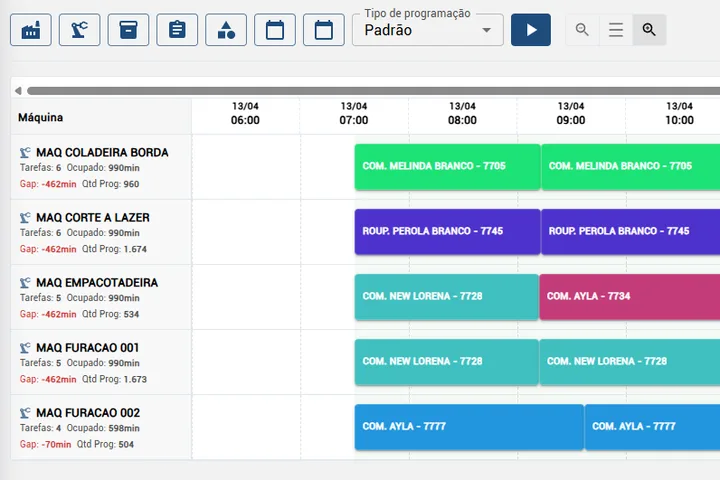
Com a capacidade real de cada máquina, o PCP consegue somar a fila: duração de cada operação = ciclo × quantidade ÷ peças por ciclo + setup. Quando a soma passa do tempo disponível até a data de entrega, o atraso aparece antes de começar. É isso que um sequenciamento por capacidade faz; veja como programar a fila de cada máquina.
Perguntas frequentes
Qual a diferença entre capacidade teórica e capacidade real?
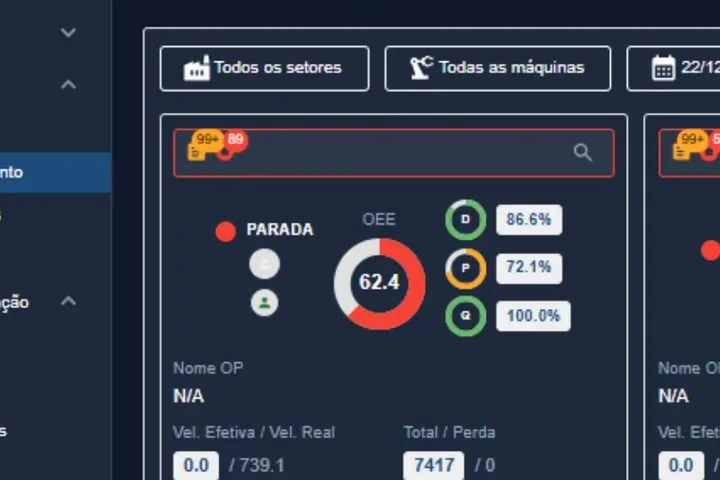
A teórica considera a máquina rodando o tempo todo no ciclo ideal. A real é o que ela entrega depois de paradas, setups, ritmo abaixo do padrão e refugo. A diferença entre as duas é a perda que o OEE mede.
Devo usar o ciclo do manual da máquina?
Use o tempo de ciclo cadastrado para aquela peça naquela máquina, conferido com a produção real. O ciclo do manual costuma ser o melhor caso e não considera o produto.
Capacidade se calcula por máquina ou por setor?
Por máquina primeiro. A capacidade do setor é limitada pela máquina mais lenta do fluxo, o gargalo.