

Guia · OEE
OEE: o que é, como calcular e como acompanhar ao vivo
Por João Brighenti, fundador da MesttiRevisado em
Os três fatores do OEE
Disponibilidade
Tempo rodando ÷ tempo planejado
Cai com paradas, setup longo, falta de material e microparadas que ninguém anota.
Performance
(Peças produzidas × ciclo ideal) ÷ tempo rodando
Cai quando a máquina roda abaixo do ritmo padrão ou tem pequenas paradas.
Qualidade
Peças boas ÷ peças produzidas
Cai com refugo, retrabalho e descarte no início do lote.
Calcule o OEE de um turno
Os valores são um exemplo: turno de 8 h com 30 min de pausa. Troque pelos números da sua máquina.
Erros que distorcem o OEE
Anotar as paradas só no fim do turno: somem o horário e o motivo.
Usar a meta comercial no lugar do ciclo ideal da máquina.
Ignorar microparadas: a performance cai sem explicação.
Contar peças no papel: atraso e erro de digitação.
Olhar só a média da fábrica: ela esconde a máquina que mais perde.
Comparar máquinas com tempos planejados calculados de jeitos diferentes.
OEE no fim do dia ou ao vivo?
No relatório do fim do dia
- Responde “o que aconteceu”.
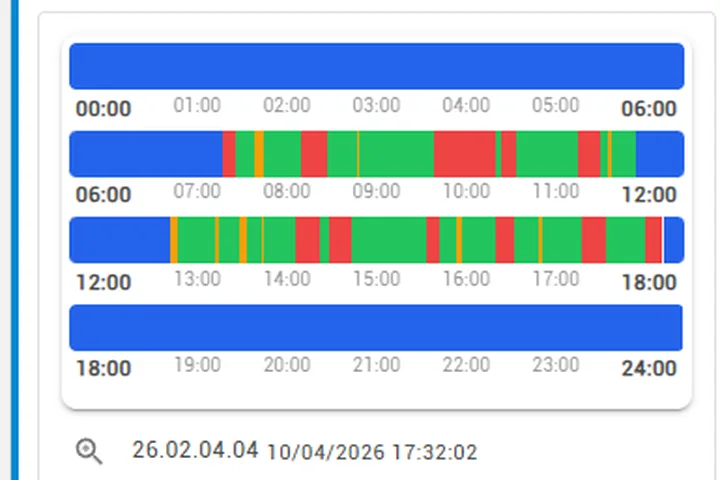
- A parada das 09:42 aparece no fechamento.
- O motivo é anotado depois, se alguém lembrar.
- A perda já virou atraso.
Ao vivo, por máquina
- Responde “o que está acontecendo”.
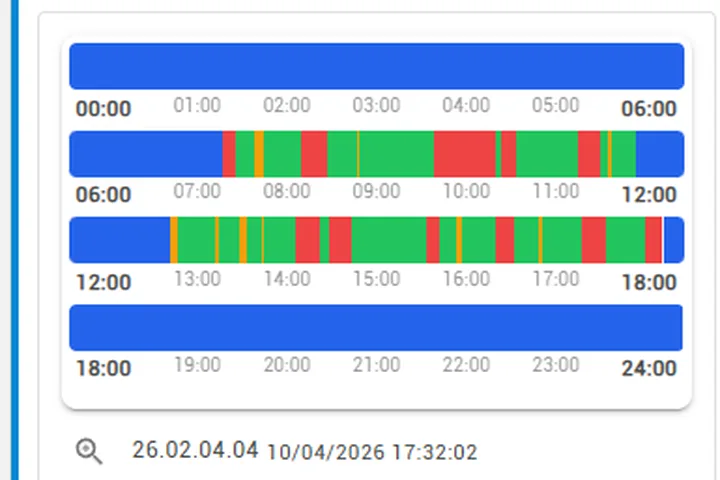
- A parada aparece na hora, com o horário de início.
- Quem está na máquina informa o motivo no tablet.
- Ainda dá tempo de agir no turno.
Como a Mestti mede o OEE
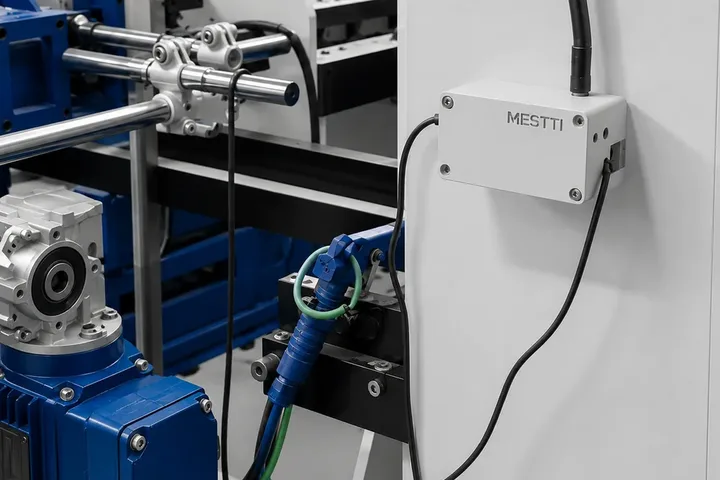
O sensor conta peças ou ciclos e marca quando a máquina para.
Quem está na máquina escolhe o motivo da parada no tablet.
A qualidade registra refugos e não conformidades, que entram no fator qualidade.
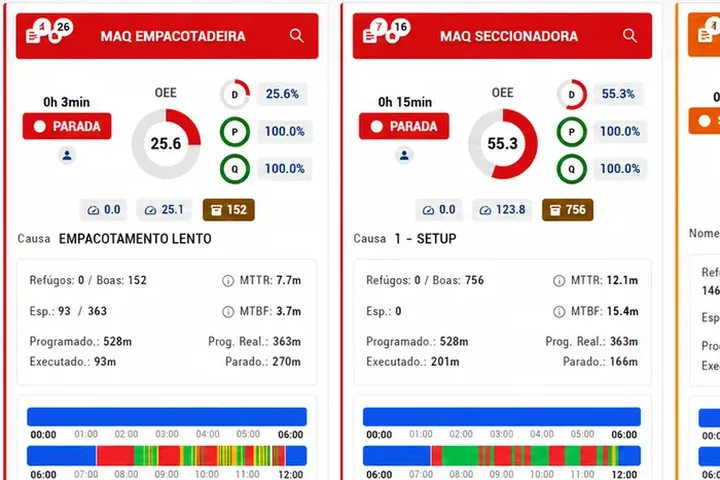
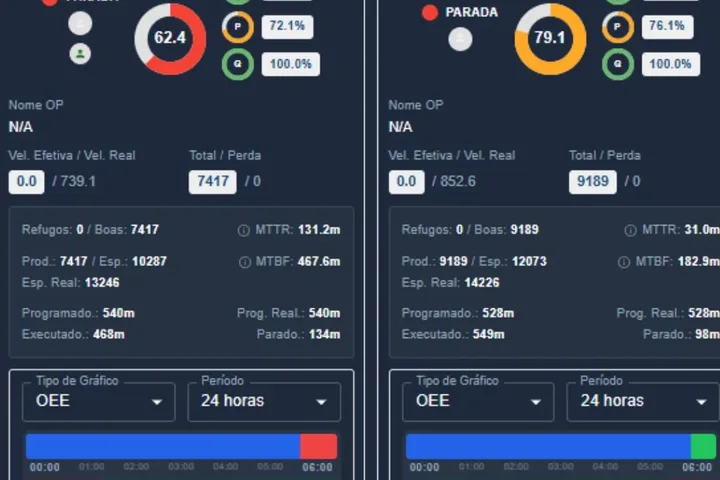
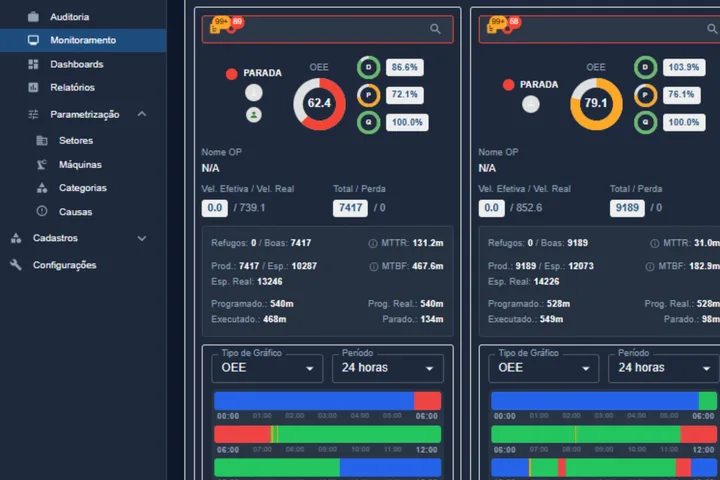
O OEE de cada máquina aparece ao vivo, com disponibilidade, performance e qualidade separadas.
Instalação em 1 dia, sem mexer no comando.
Ver o monitoramento da produção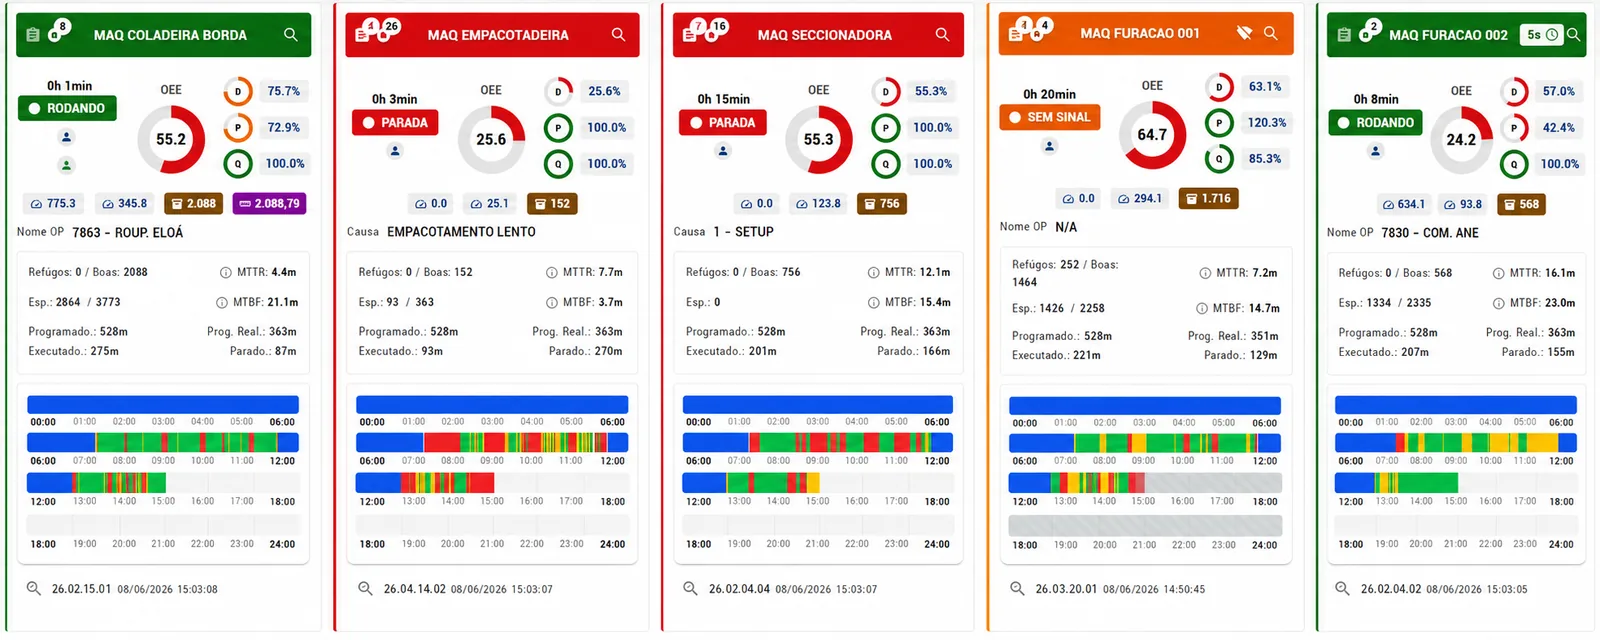
Perguntas sobre OEE
Qual é um bom OEE?
Não existe um número único. O valor de 85% é muito citado como referência de classe mundial, mas o OEE varia com o tipo de processo. O mais útil é comparar a mesma máquina ao longo do tempo e descobrir em qual fator ela perde mais.
Qual a diferença entre OEE e produtividade?
Produtividade costuma olhar quanto saiu. O OEE compara o que saiu com o que a máquina poderia ter feito no tempo planejado e separa a perda em tempo parado, ritmo e qualidade.
Microparada entra no OEE?
Entra. Paradas curtas reduzem o tempo rodando ou o ritmo, dependendo de como a fábrica as classifica. Sem registro automático, elas costumam sumir do apontamento manual.
Preciso de sensor para medir OEE?
Dá para calcular com apontamento manual, mas os horários de parada e a contagem ficam menos confiáveis. Com sensor, a contagem e o tempo parado são registrados sozinhos e o operador só informa o motivo.
Dá para medir OEE em máquinas antigas?
Sim, na maioria dos casos. O sensor da Mestti lê pulsos de contagem ou o sinal elétrico da máquina, sem precisar de CLP e sem mexer no comando.
O OEE serve para a fábrica toda ou para cada máquina?
Para as duas coisas, mas o OEE por máquina é o que mostra onde agir. A média da fábrica esconde a máquina que mais perde.
Artigos sobre este tema
 Como controlar refugo e retrabalho por máquina
 MTBF e MTTR: o que são, como calcular e para que servem
 Microparadas: o que são, quanto custam e como encontrar
 Quanto custa uma hora de máquina parada
 Como reduzir o tempo de setup na prática
 Como calcular a capacidade produtiva de uma máquina
 Sensoriamento industrial: como sair do apontamento manual e ter dados em tempo real
 Como calcular o preço de venda de um produto na indústria usando RKW e custo do processo
Descubra o OEE real das suas máquinas em 1 semana.
Deixe seu contato e marcamos a demonstração no melhor horário para você.
Se não servir, retiramos o sensor e você não paga nada.
Prefere falar agora? WhatsApp · (43) 99109-5035