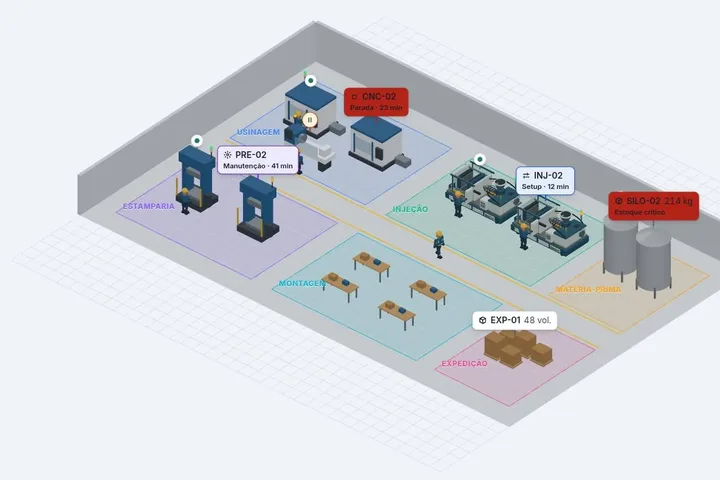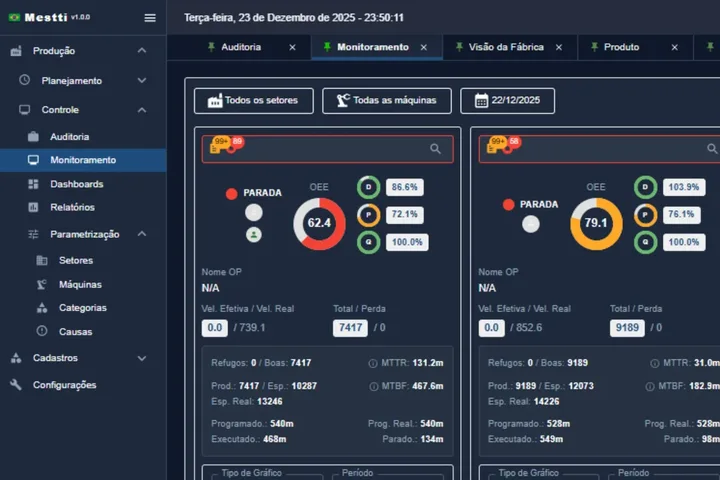
Um painel bonito não prova que a contagem está correta, que a causa da parada é conhecida ou que o planejamento será cumprido. Este roteiro ajuda empresários, produção, PCP, qualidade e manutenção a avaliar uma solução com critérios verificáveis.
Monitoramento, MES, PCP ou manutenção: o que você procura?
| Sua pergunta | O que avaliar |
|---|---|
| "Quanto produzimos e por que a máquina parou?" | Coleta de produção, estados da máquina e gestão de paradas. O OEE depende de parâmetros e registros coerentes. |
| "Em qual máquina está a ordem e quanto falta?" | Apontamento por ordem, produto e operação, o que normalmente se chama MES. Confira o fluxo na demonstração, não o nome. |
| "Qual ordem produzir primeiro e quando vamos entregar?" | PCP e programação. Pergunte quais restrições entram na previsão: calendário, capacidade e tempos de processo. |
| "A sequência será recalculada sozinha quando houver uma falha?" | Planejamento avançado (APS) e regras de reprogramação. Peça para ver o cenário; não presuma essa função em qualquer MES. |
| "Quero detectar uma falha antes de a máquina quebrar" | Monitoramento de condição e manutenção preditiva, com sinais como vibração e temperatura. Contagem de peças não é diagnóstico preditivo. |
As categorias se sobrepõem. A ISA-95 é uma referência para entender a relação entre os sistemas da empresa e os da operação; use-a como contexto, não como prova de aderência.
Confira o que é medido e o que depende da equipe
- Sensor e motivo: um sensor registra um pulso de produção ou um sinal de funcionamento. Ele não explica sozinho se a parada foi setup, falta de material ou manutenção. Pergunte como o operador registra o motivo e como o supervisor corrige.
- Unidade: peças, ciclos, metros ou peso. Em máquinas com várias peças por ciclo, valide a relação entre o evento capturado e a quantidade exibida, inclusive em trocas de produto e turno.
- OEE: peça a origem do tempo planejado, do ciclo de referência e das quantidades boa e rejeitada. Cadastros incompletos dão uma falsa impressão de precisão.
- Inspeção: uma inspeção digital guarda evidências, mas não substitui sozinha toda a rastreabilidade de lotes e materiais. Se esse é o objetivo, peça para percorrer exatamente esse vínculo.
- Conexão: falha de comunicação e parada de produção são eventos diferentes. O painel deve deixar claro o que está atualizado e o que ainda vai ser recuperado.
É possível monitorar máquinas antigas ou sem CLP?
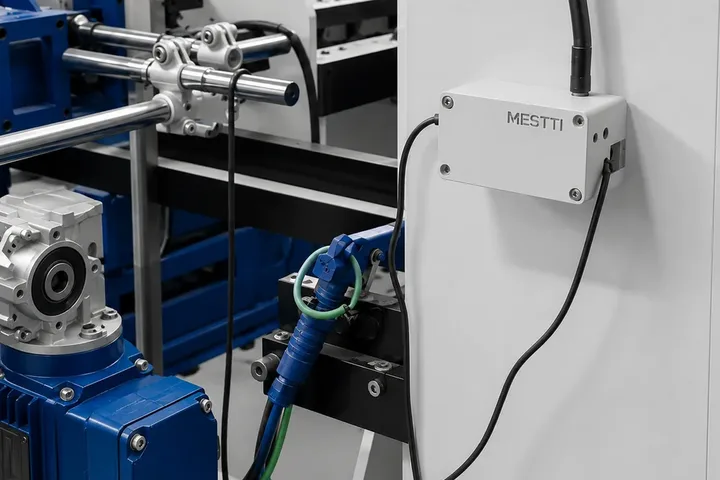
Depende do sinal disponível e de como ele representa o processo. Sensores externos são uma alternativa em muitos equipamentos; em outros, a coleta exige uma adaptação. Antes de assumir compatibilidade:
- Defina o evento que será contado e o ponto de instalação.
- Verifique velocidade de produção, ambiente e acesso ao equipamento.
- Confirme alimentação, cobertura de rede e o procedimento seguro de instalação.
- Teste partidas, paradas, troca de produto e leituras que possam contar a mais.
- Peça o comportamento documentado quando a conexão ou a energia caem, inclusive o limite do armazenamento local.
Veja mais em como monitorar máquinas antigas sem CLP.
Um piloto que ajuda a decidir
Escolha uma máquina representativa e um problema com referência verificável, e combine os critérios antes da instalação.
- Registre a referência: produto, unidade, turno e quantidade por um método de conferência conhecido.
- Compare a contagem: investigue a diferença entre a referência e o sistema.
- Observe uma parada: horários, duração e o caminho para registrar a causa.
- Acompanhe uma ordem: onde aparece a produção real e como ela se relaciona com o planejado.
- Simule uma queda de rede combinada e observe a recuperação do histórico.
- Teste a rotina da equipe: operador, supervisor e PCP executando as suas tarefas.
- Revise o resultado: o que funcionou, o que depende de ajuste e o que impede a expansão.
Se você precisa de TV de gestão à vista, alertas ou uso pelo celular, teste esses caminhos na demonstração.
O que deve ficar claro na proposta comercial
- Escopo: máquinas, pontos de coleta, usuários, módulos e unidades atendidas.
- Responsabilidades: instalação, rede, parametrização, treinamento e manutenção do hardware.
- Investimento: sensores, implantação, assinatura, suporte e serviços adicionais, com condições de expansão e cancelamento.
- Integrações: sistemas, direção da troca, campos, frequência, responsáveis e custo. "Integra com ERP" precisa de escopo.
- Dados: acesso ao histórico, exportação, retenção e o que acontece ao encerrar o contrato.
- Critérios de aceite: cenários do piloto, divergências toleradas e como serão tratadas.
- Evidência: documentação, demonstração no seu processo e casos autorizados com período e método.
Se duas propostas usam a mesma palavra com significados diferentes, transforme a palavra numa tarefa observável. Em vez de "rastreabilidade completa", peça: "mostre o registro da inspeção desta ordem e a máquina em que ocorreu".
Responsabilidade editorial
Este guia foi escrito pela Mestti para apoiar a avaliação técnica e comercial. A Mestti fornece as soluções apresentadas; ele não é um ranking independente de fornecedores.
Perguntas frequentes
Um painel bonito prova que o sistema funciona?
Não. O painel mostra a informação, mas a avaliação precisa conferir como ela foi produzida. Peça para ver a contagem comparada com uma referência e o caminho do registro de uma parada.
Qual a diferença entre monitoramento, MES, PCP e manutenção preditiva?
Monitoramento mostra quanto se produziu e por que a máquina parou. MES acompanha a execução das ordens. PCP decide o que produzir e quando. Manutenção preditiva usa sinais como vibração e temperatura para antecipar falhas. As categorias se sobrepõem, mas cada uma exige uma avaliação própria.
Quanto tempo deve durar um piloto?
O suficiente para cobrir trocas de produto, de turno e algumas paradas reais na máquina escolhida. O importante é combinar os critérios de aceite antes da instalação.