

Guía · OEE
OEE: qué es, cómo calcularlo y cómo seguirlo en vivo
Por João Brighenti, fundador de MesttiRevisado el
Los tres factores del OEE
Disponibilidad
Tiempo operando ÷ tiempo planificado
Cae con paradas, setup largo, falta de material y microparadas que nadie anota.
Rendimiento
(Piezas producidas × ciclo ideal) ÷ tiempo operando
Cae cuando la máquina opera por debajo del ritmo estándar o tiene paradas cortas.
Calidad
Piezas buenas ÷ piezas producidas
Cae con rechazos, retrabajo y descarte al inicio del lote.
Calcule el OEE de un turno
Los valores son un ejemplo: turno de 8 h con 30 min de pausa. Cámbielos por los números de su máquina.
Errores que distorsionan el OEE
Anotar las paradas solo al final del turno: desaparecen el horario y el motivo.
Usar la meta comercial en lugar del ciclo ideal de la máquina.
Ignorar las microparadas: el rendimiento cae sin explicación.
Contar piezas en papel: atraso y errores de digitación.
Mirar solo el promedio de la fábrica: esconde la máquina que más pierde.
Comparar máquinas con tiempos planificados calculados de formas distintas.
¿OEE al final del día o en vivo?
En el informe del final del día
- Responde “qué pasó”.
- La parada de las 09:42 aparece en el cierre.
- El motivo se anota después, si alguien se acuerda.
- La pérdida ya se convirtió en atraso.
En vivo, por máquina
- Responde “qué está pasando”.
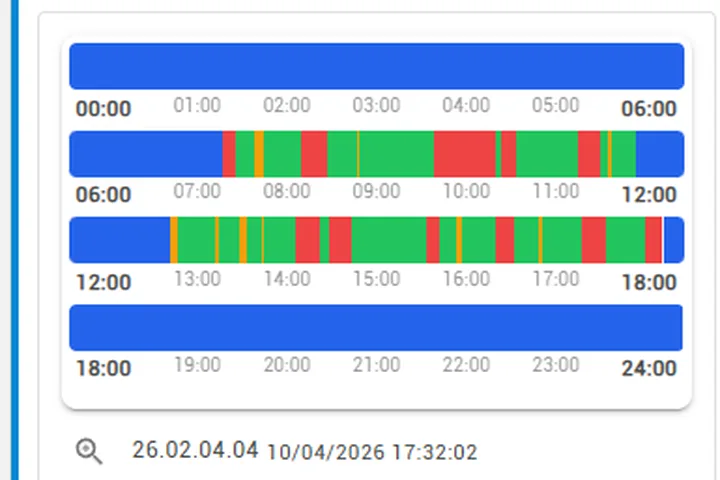
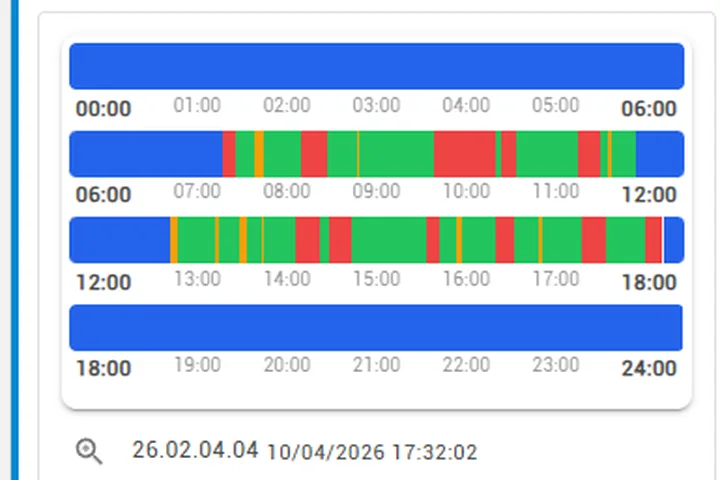
- La parada aparece en el momento, con la hora de inicio.
- Quien está en la máquina informa el motivo en la tablet.
- Todavía hay tiempo de actuar en el turno.
Cómo mide Mestti el OEE
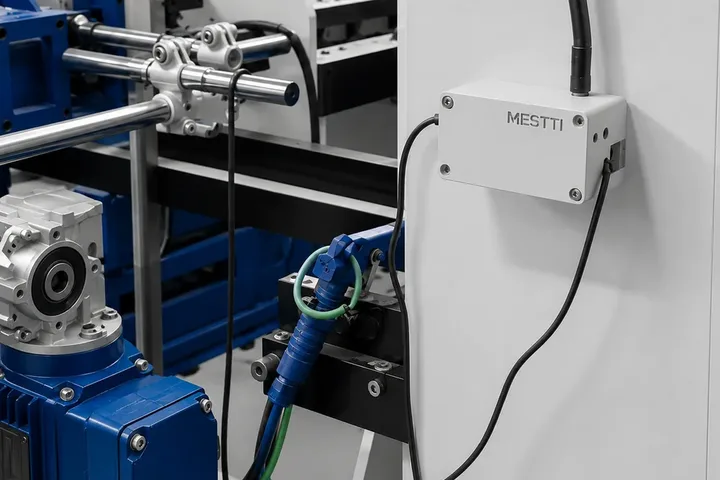
El sensor cuenta piezas o ciclos y marca cuándo se detiene la máquina.
Quien está en la máquina elige el motivo de la parada en la tablet.
Calidad registra rechazos y no conformidades, que entran en el factor calidad.
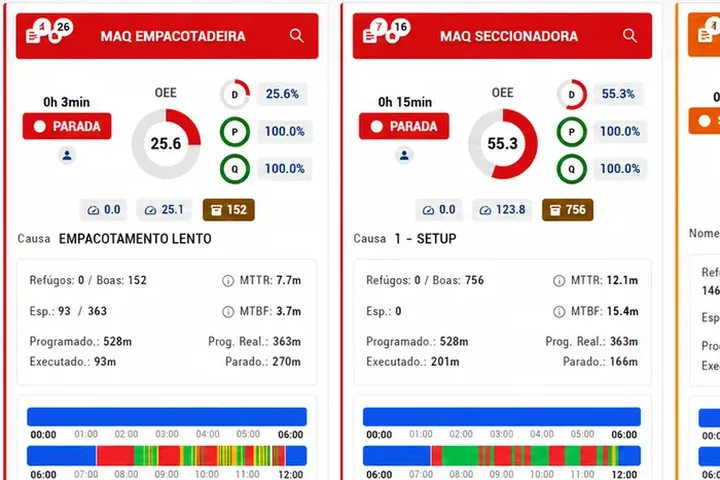
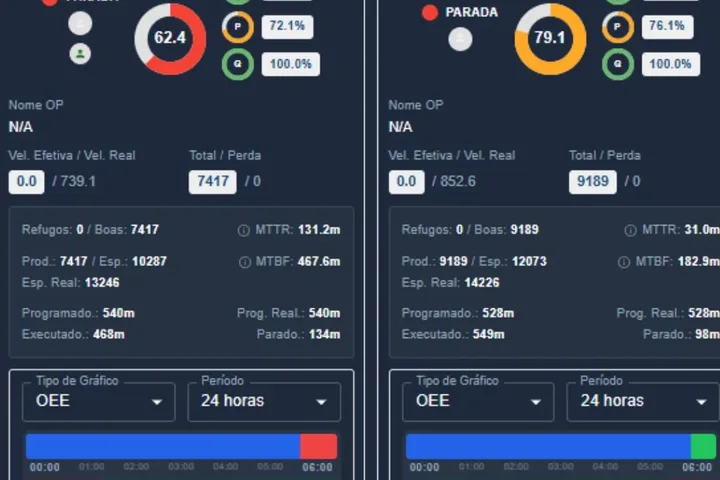
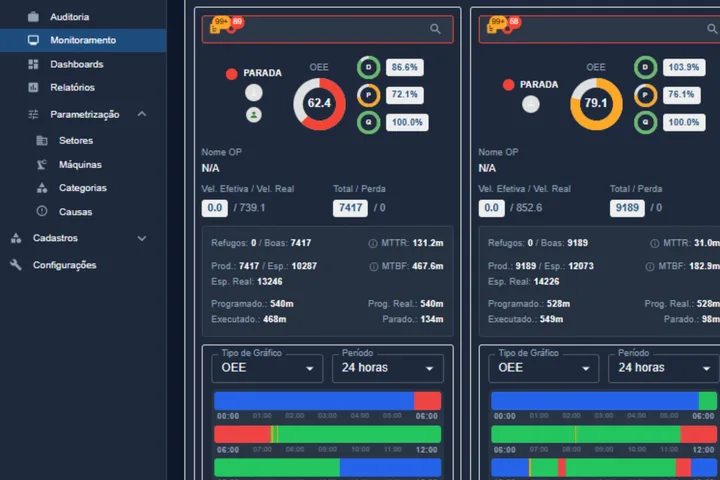
El OEE de cada máquina aparece en vivo, con disponibilidad, rendimiento y calidad por separado.
Instalación en 1 día, sin tocar el mando.
Ver el monitoreo de la producción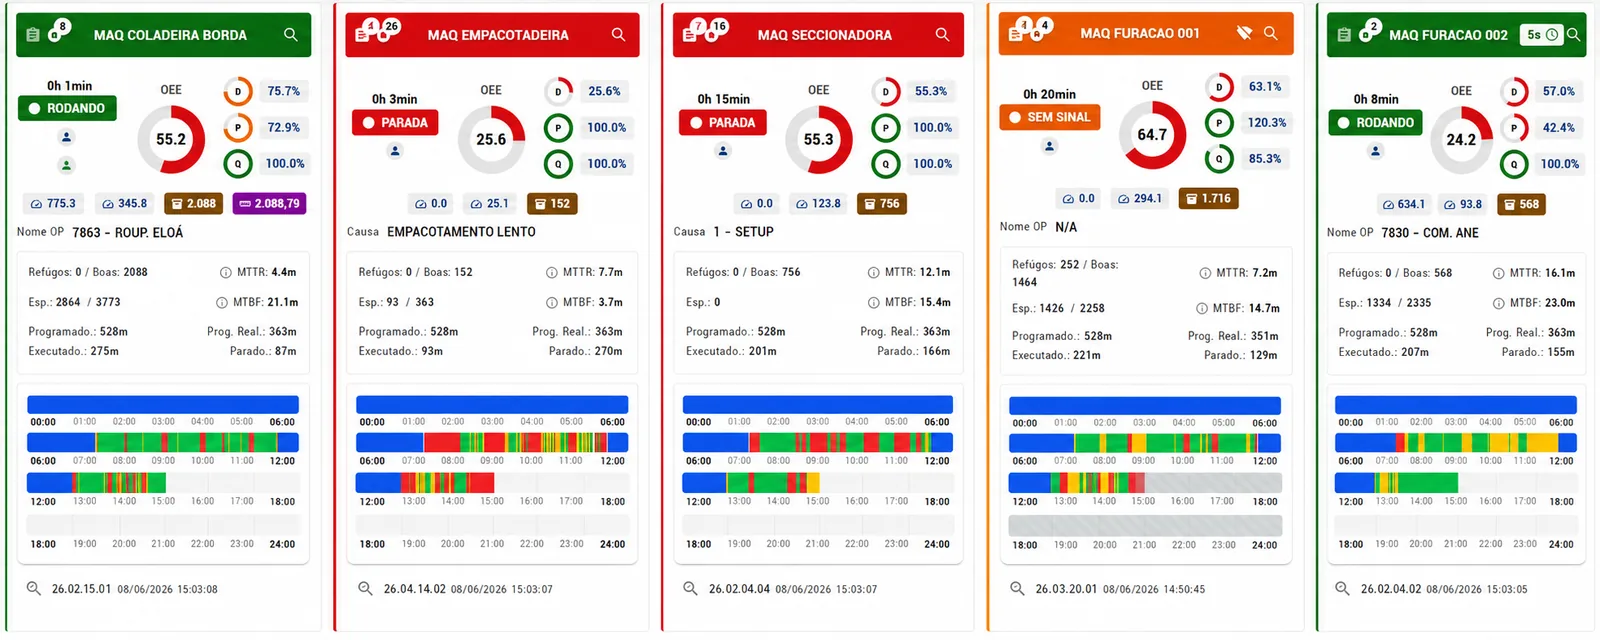
Preguntas sobre el OEE
¿Cuál es un buen OEE?
No existe un número único. El 85% se cita mucho como referencia de clase mundial, pero el OEE varía según el tipo de proceso. Lo más útil es comparar la misma máquina a lo largo del tiempo y descubrir en qué factor pierde más.
¿Cuál es la diferencia entre OEE y productividad?
La productividad suele mirar cuánto salió. El OEE lo compara con lo que la máquina podría haber hecho en el tiempo planificado y separa la pérdida en tiempo parado, ritmo y calidad.
¿Las microparadas entran en el OEE?
Sí. Las paradas cortas reducen el tiempo operando o el ritmo, según cómo las clasifique la fábrica. Sin registro automático, suelen desaparecer del registro manual.
¿Necesito un sensor para medir el OEE?
Se puede calcular con registro manual, pero los horarios de parada y el conteo son menos confiables. Con sensor, el conteo y el tiempo parado se registran solos y el operador solo informa el motivo.
¿Se puede medir el OEE en máquinas antiguas?
Sí, en la mayoría de los casos. El sensor de Mestti lee pulsos de conteo o la señal eléctrica de la máquina, sin PLC y sin tocar el mando.
¿El OEE sirve para toda la fábrica o para cada máquina?
Para las dos cosas, pero el OEE por máquina es lo que muestra dónde actuar. El promedio de la fábrica esconde la máquina que más pierde.
Artículos sobre este tema (en portugués)
 Como controlar refugo e retrabalho por máquina
 MTBF e MTTR: o que são, como calcular e para que servem
 Microparadas: o que são, quanto custam e como encontrar
 Quanto custa uma hora de máquina parada
 Como reduzir o tempo de setup na prática
 Como calcular a capacidade produtiva de uma máquina
 Sensoriamento industrial: como sair do apontamento manual e ter dados em tempo real
 Como calcular o preço de venda de um produto na indústria usando RKW e custo do processo
Descubra el OEE real de sus máquinas en 1 semana.
Deje su contacto y agendamos la demostración en el mejor horario para usted.
Si no le sirve, retiramos el sensor y no paga nada.
¿Prefiere hablar ahora? WhatsApp · (43) 99109-5035