

Secuenciación de la producción
¿Su fábrica promete plazos con datos o a ojo?
La secuenciación de la producción define el orden en que las operaciones entran en cada máquina, respetando la capacidad, el setup, las prioridades y la fecha de entrega. Una buena secuenciación muestra, antes de empezar, cuándo debe estar listo cada pedido y cuál se va a atrasar.
Por João Brighenti, fundador de MesttiRevisado el
¿Le suena familiar?
Programar la producción no debería ser un juego de adivinanzas.
En muchas industrias, el PCP decide la secuencia sin ver la capacidad real de las máquinas.
- La orden cambia.
- El cliente adelanta.
- La máquina se atrasa.
- La cola crece.
Y la planificación se rehace varias veces.
Quién lo sufre
El costo de programar a ciegas aparece en el atraso.
PCP
Más retrabajo para reprogramar.
Producción
Más cambios de prioridad y pérdida de ritmo.
Entrega
Más riesgo de atraso para el cliente.
Gestión
Menos confianza para decidir.
Finanzas
Capacidad productiva desperdiciada.
El atraso rara vez empieza en la expedición. Empieza cuando la fábrica programa sin ver la cola.
Vista del sistema
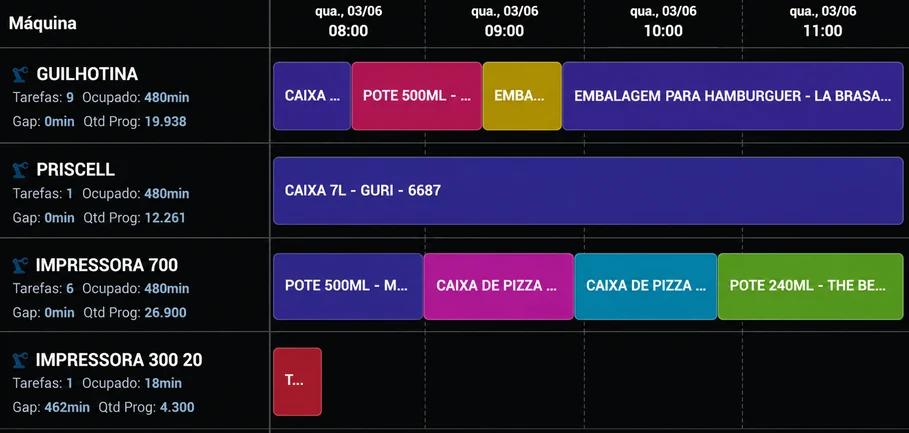
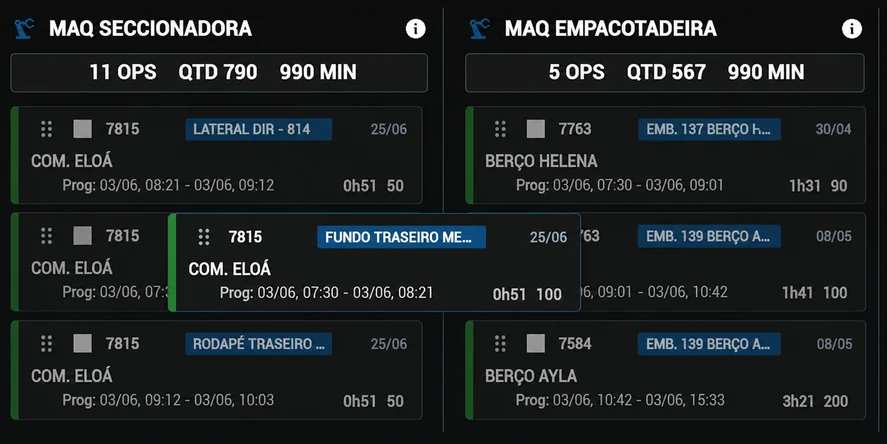
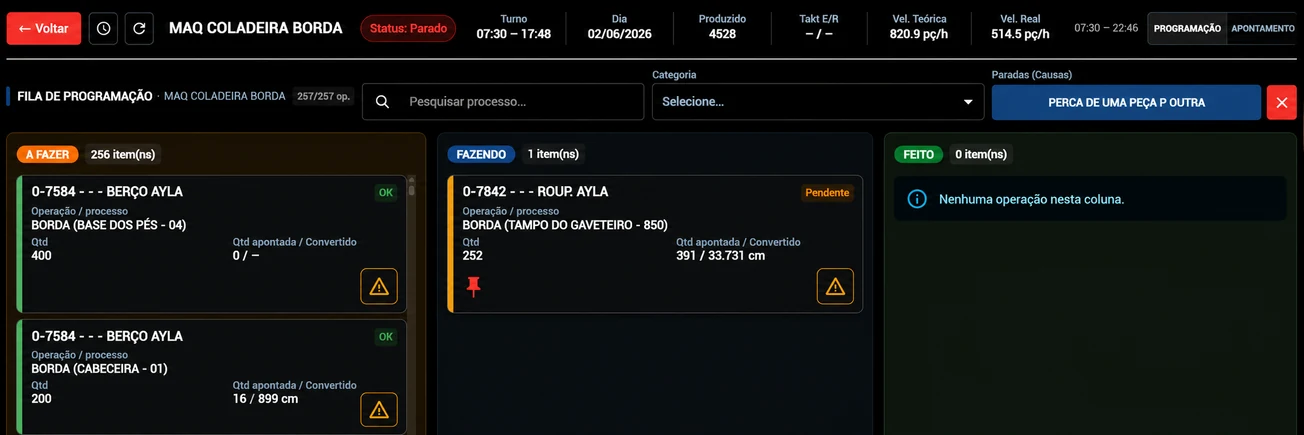
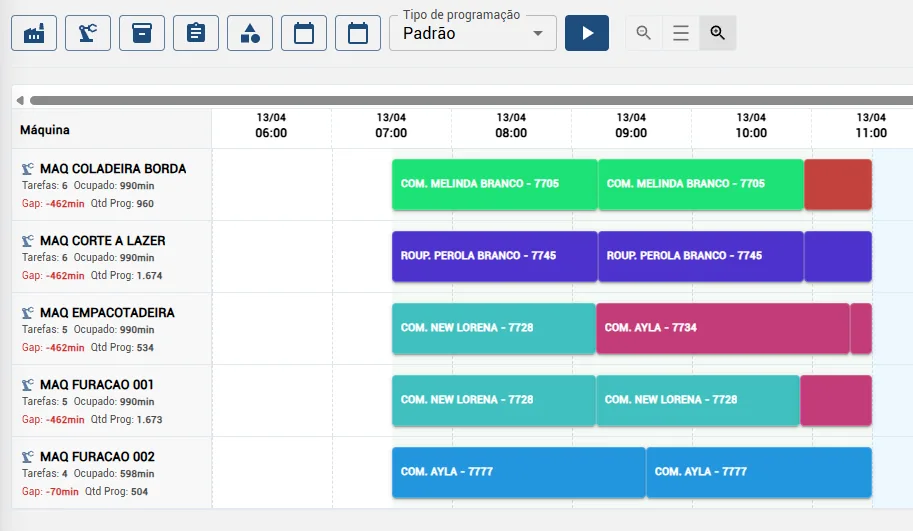
Vea su programación en una sola vista.
La distribución de las órdenes, la ocupación de las máquinas y los puntos de atención de la producción en el mismo tablero.
Qué entra en el cálculo
Capacidad
Turnos, calendario y paradas programadas de cada máquina.
Tiempo de la operación
Tiempo de ciclo de ingeniería, cantidad, piezas por ciclo y setup.
Restricciones
No empezar antes de, terminar hasta y máquinas alternativas.
Prioridad y entrega
La fecha prometida al cliente y la urgencia de cada pedido.
Duración = tiempo de ciclo × ciclos + setupCiclos = cantidad ÷ piezas por ciclo, redondeado hacia arriba. La duración se suma en la cola de la máquina, dentro del calendario de turnos.
Reglas de prioridad más usadas
Ninguna regla es siempre la mejor. Lo importante es ver el efecto de cada elección en las fechas de entrega.
Orden de llegada
FIFO
Simple y justa, pero ignora la fecha de entrega.
Menor fecha de entrega
EDD
Reduce atrasos, pero puede aumentar cambios de setup.
Menor tiempo de operación
SPT
Termina más órdenes antes; las largas pueden esperar demasiado.
Agrupar por setup
Junta productos parecidos y reduce el tiempo de cambio.
Los mismos cuatro pedidos en cada regla. El color es la familia de setup y el ancho es la duración.
Programación inteligente
Mestti prueba las reglas por usted.
El motor de programación arma la cola de cada máquina con heurísticas de secuenciación y compara el atraso de cada escenario con la cola actual. Las operaciones que ya empezaron o que el PCP fijó no se mueven.
- Menor fecha de entrega
- Razón crítica
- Prioridad ponderada
- Agrupación por setup
- Setup con urgencia
Y Otto conversa sobre la programación.
Otto es el agente de inteligencia artificial de Mestti. Trabaja con la programación real de la fábrica, dentro de los permisos de cada usuario.
- ConsultaLa cola de cada máquina, la carga de los sectores y el riesgo de atraso de cada pedido.
- SimulaMuestra el efecto de un cambio en la programación antes de aplicarlo.
- ProponeSugiere la nueva secuencia. Solo vale después de que alguien del PCP la aprueba.
Pregúntele a Otto
- ¿Qué pedidos tienen riesgo de atraso esta semana?
- ¿Cómo está la cola de la enchapadora de cantos?
- Si adelanto esta orden, ¿qué se atrasa?
- ¿Qué sector está más cargado?
¿Planilla o secuenciación visual?
En la planilla
- La fecha se calcula a mano, con el tiempo que alguien recuerda.
- Cambiar una prioridad obliga a rehacer toda la cola.
- El atraso aparece cuando el cliente llama.
En la secuenciación visual
- La duración viene del tiempo de ciclo cargado por ingeniería.
- Cada máquina tiene su cola en una línea de tiempo.
- La orden que pasa la fecha de entrega queda marcada antes de empezar.
Secuenciación en Mestti
El PCP programa una orden de la cartera y entra en la cola de la máquina, con inicio y fin previstos.
La duración viene de la ruta de ingeniería: tiempo de ciclo, piezas por ciclo y cantidad.
El calendario y los turnos entran en el cálculo; las paradas programadas no cuentan como pérdida.
La orden que termina después de la entrega aparece marcada, y el monitoreo muestra en el momento cuando una máquina se detiene.
La decisión de la secuencia sigue con su PCP.
Para quién es
Para industrias que quieren dejar de programar a ciegas.
Tiene sentido para su fábrica si hoy usted:
- Programa la producción en planillas
- Depende de información manual
- Tiene dificultad para ver la capacidad de las máquinas
- Cambia la secuencia de producción con frecuencia
- Sufre con atrasos y urgencias
- Quiere decidir con datos más confiables
Preguntas sobre secuenciación
¿La secuenciación es lo mismo que APS?
APS (Advanced Planning and Scheduling) es el nombre de los software que calculan la programación con capacidad finita. Mestti muestra la cola de cada máquina por capacidad y calcula las fechas previstas; la decisión de la secuencia sigue con el PCP.
¿Qué es capacidad finita?
Es programar sabiendo que cada máquina hace una operación a la vez y tiene horas limitadas por día. La cola crece hacia adelante, en lugar de amontonar todo el mismo día.
¿Qué pasa cuando una máquina se detiene?
La parada aparece en el momento en el monitoreo, y la previsión de la operación en curso considera lo que falta producir. El PCP decide si cambia la secuencia o la máquina.
¿Se pueden usar máquinas alternativas?
Sí. Ingeniería define en qué máquinas puede correr cada operación, y el PCP elige al programar.
Ya uso planilla. ¿Igual tiene sentido?
Sí. La planilla ayuda al principio, pero no suma sola la cola de cada máquina ni avisa cuando un pedido va a pasar de la fecha.
Mi equipo no es muy tecnológico. ¿Es un problema?
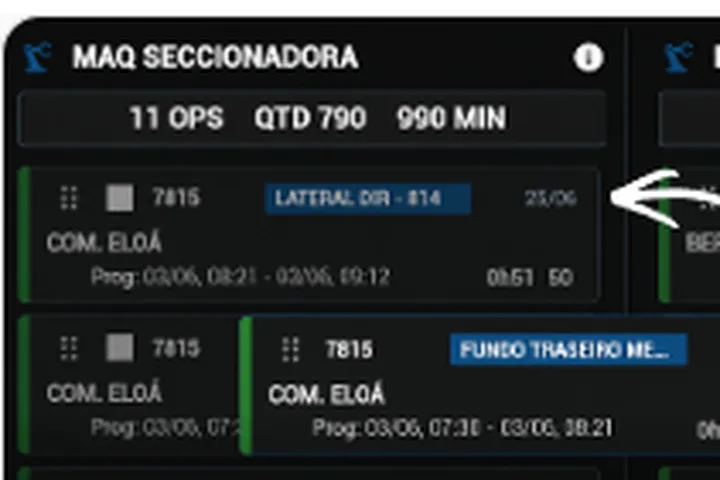
No. El PCP trabaja en un tablero visual, y el operador solo ve la cola de su máquina en la tablet.
¿Tengo que parar la fábrica para implementarlo?
No. Máquinas, rutas y órdenes se registran con la fábrica funcionando, y el sensor se instala sin tocar el PLC.
Mi fábrica es pequeña. ¿Tiene sentido?
Sí. Aun con pocas máquinas, ver la cola y la fecha prevista de cada pedido evita prometer plazos a ciegas.
Artículos sobre este tema (en portugués)
Prometa plazos según la cola real, no a ojo.
Deje su contacto y agendamos la demostración en el mejor horario para usted.
Sensores listos en hasta 7 días. Instalación en 1 día.
¿Prefiere hablar ahora? WhatsApp · (43) 99109-5035